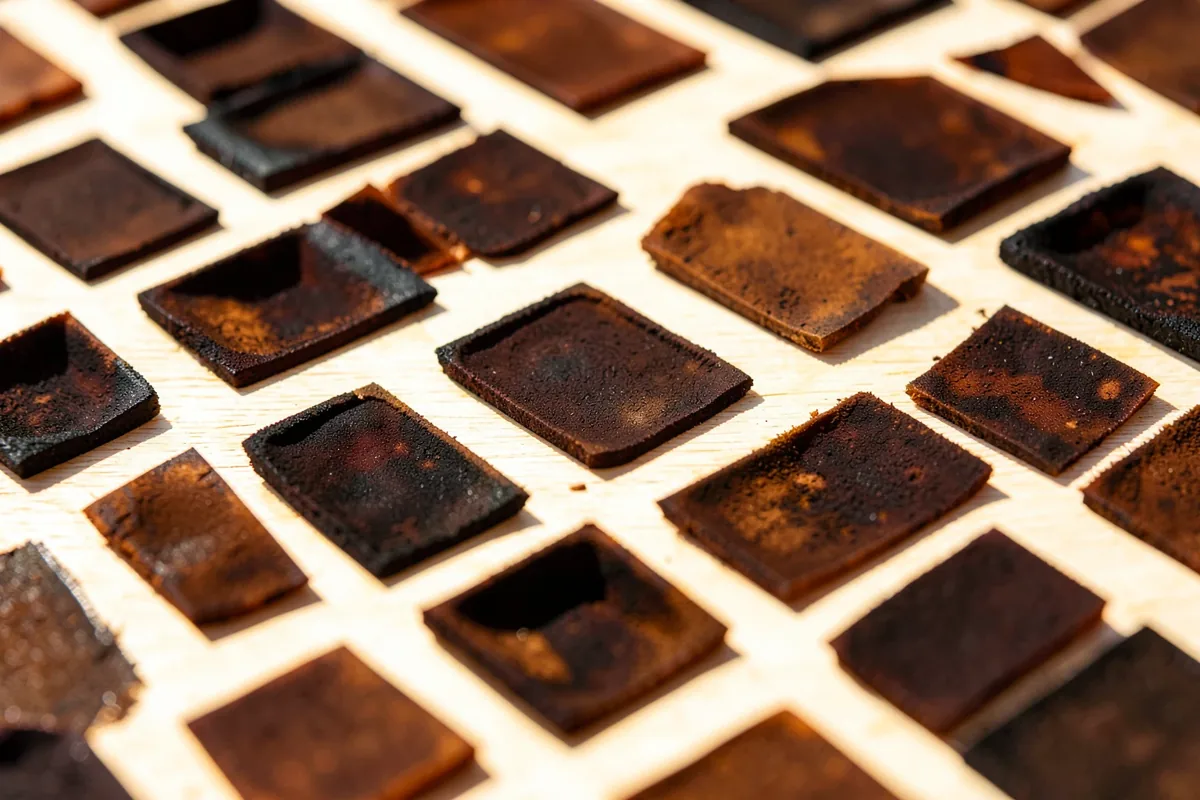
Khắc laser trên gỗ đẹp hay xấu phụ thuộc vào năng lượng đổ xuống mỗi milimét, mà năng lượng đó do ba núm chỉnh quyết định: công suất, tốc độ và mật độ dòng quét. Công suất cao hoặc chạy chậm thì vết sâu và sẫm; chạy nhanh, công suất thấp thì vết nông và nhạt. Không có bộ số chung cho mọi máy và mọi loại gỗ, nên cách làm đúng là khắc một ô thử nhiều mức trên chính tấm gỗ sẽ dùng rồi chọn ô đẹp nhất.
Năng lượng trên mỗi milimét: hiểu một lần là chỉnh được mãi
Hãy hình dung đầu laser như một ngọn lửa nhỏ lướt trên mặt gỗ. Lướt nhanh, mỗi điểm chỉ bị "liếm" một chút. Lướt chậm, mỗi điểm bị nung lâu hơn. Tăng công suất là làm ngọn lửa nóng hơn. Vì thế:
- Giảm một nửa tốc độ có tác dụng gần giống gấp đôi công suất, dù không hoàn toàn bằng nhau vì nhiệt kịp lan ra vùng xung quanh khi chạy chậm.
- Mật độ dòng (tính bằng số dòng trên mỗi milimét, hay DPI/LPI trong phần mềm) quyết định các hàng quét chồng lên nhau nhiều hay ít. Dòng quá thưa thì thấy sọc; dòng quá dày thì gỗ cháy thành mảng đen, mất chi tiết.
- Số lượt: chạy hai lượt nhẹ thường cho mặt khắc sạch hơn một lượt mạnh, nhất là khi muốn khắc sâu.
Người mới hay chỉnh một lúc ba núm rồi không biết núm nào làm thay đổi kết quả. Hãy giữ cố định hai núm, chỉ đổi một.
Làm ô thử (ma trận thử) trước mỗi loại gỗ mới
Ô thử là một lưới ô vuông nhỏ, hàng ngang đổi tốc độ, hàng dọc đổi công suất. Hầu hết phần mềm khắc phổ biến đều có chức năng tạo sẵn lưới này. Nếu không có, bạn tự vẽ mười mấy ô vuông cỡ một centimét và gán cho mỗi ô một thông số.
- Lấy đúng tấm gỗ sẽ khắc, hoặc mảnh vụn cắt từ cùng tấm.
- Khắc lưới ở góc, cách mép ít nhất một centimét.
- Ghi thông số bằng bút chì ngay bên cạnh, hoặc khắc luôn con số vào lưới.
- Nhìn dưới ánh sáng ban ngày, chọn ô có màu và độ sâu bạn muốn. Lấy móng tay miết thử: ô nào bột cháy bong ra dễ là đang hơi quá tay.
- Giữ miếng thử lại, ghi tên gỗ và nơi mua ở mặt sau. Lần sau dùng gỗ đó, bạn đã có sẵn bảng số.
Đọc gỗ trước khi bắn tia
Sợi chỉ chung của nghề chạm vẫn đúng với laser: bắt đầu từ việc đọc chất liệu. Gỗ là vật liệu không đồng nhất, và laser bộc lộ điều đó rõ hơn cả dao.
| Đặc điểm gỗ | Ảnh hưởng tới vết khắc | Mẹo |
|---|---|---|
| Gỗ sáng màu, thớ mịn, ít nhựa (bạch dương, phong, cao su đã xử lý) | Vết khắc đều, tương phản rõ, hợp khắc ảnh | Lựa chọn tốt cho người mới tập khắc ảnh |
| Gỗ nhiều nhựa (thông) | Vân muộn sẫm cháy khác vân sớm, vết loang theo vân; nhựa bốc khói nhiều | Dùng cho hoa văn đơn, đường nét to, tránh ảnh chân dung |
| Gỗ sẫm màu (óc chó, gụ) | Vết khắc ít tương phản với nền | Khắc sâu hơn để tạo bóng đổ, hoặc chấp nhận vẻ trầm |
| Ván ép | Lớp mặt mỏng, khắc sâu là lộ lớp keo và lớp dưới khác màu | Khắc nông; cắt thử để biết chỗ keo dày |
| MDF | Khắc đều như giấy, màu nâu đậm | Khói nặng, cần hút ra ngoài; hợp làm khuôn, mẫu |
| Gỗ ẩm | Cần nhiều năng lượng hơn, vết khắc không đều | Để gỗ khô ổn định trong phòng vài ngày trước khi khắc |
Hướng thớ cũng có tác dụng: khắc quét chạy dọc thớ thường cho bề mặt mịn hơn chạy ngang thớ, vì đầu laser đi theo sợi gỗ chứ không cắt qua chúng liên tục. Với những tấm có vân xoáy mạnh, hãy khắc thử theo cả hai hướng.
Tiêu điểm: thứ quan trọng nhất mà hay bị bỏ qua
Thấu kính hội tụ tia thành một điểm ở một khoảng cách nhất định. Mặt gỗ nằm đúng tiêu điểm thì nét mảnh và sắc. Lệch vài milimét, điểm sáng to ra, nét nhoè, khắc ảnh mất chi tiết, và cần nhiều công suất hơn để ra cùng một màu.
- Mỗi máy có cách lấy nét riêng: thước cữ, chân chỉnh, cảm biến tự động. Làm theo đúng hướng dẫn của máy mình, và lấy nét lại mỗi khi đổi tấm gỗ có bề dày khác.
- Tấm gỗ cong vênh thì phần giữa và phần mép nằm ở hai độ cao khác nhau. Hãy dùng chặn để ép phẳng, hoặc chọn tấm khác.
- Một số người cố ý đặt lệch tiêu điểm chút ít để tô mảng lớn cho mịn. Đó là kỹ thuật có chủ đích, không phải cách sửa máy nét nhoè.
Vết cháy sém quanh nét khắc và cách hạn chế
Khói nhựa gỗ bay lên rồi bám lại xung quanh nét khắc, để lại quầng vàng nâu. Quầng này làm mờ chi tiết và khó tẩy hơn người ta tưởng.
- Thổi khí (air assist): luồng khí thổi vào điểm khắc đẩy khói đi trước khi nó kịp bám. Với cắt, thổi khí mạnh giúp mép sạch; với khắc ảnh, một số người giảm thổi khí để màu khắc ấm hơn. Hãy thử.
- Dán băng dính giấy che mặt: dán một lớp băng dính giấy rộng lên mặt gỗ, khắc xuyên qua, rồi bóc ra. Khói bám lên băng dính chứ không bám vào gỗ. Mẹo này hợp với khắc chữ, hoa văn; với khắc ảnh mịn thì lớp băng dính có thể làm sai màu.
- Quạt hút đặt đúng chỗ: luồng hút phải đi ngang qua mặt khắc, không chỉ hút ở góc máy.
- Lau sau khi khắc: dùng khăn hơi ẩm hoặc cục tẩy cao su miết nhẹ lên vùng quầng. Đừng chà mạnh làm xơ thớ gỗ. Khắc sâu thì có thể đánh giấy ráp mịn lên mặt phẳng, phần nét chìm không bị ảnh hưởng.
Khắc ảnh lên gỗ: phần khó nhất
Gỗ không có mực trắng. Màu sáng nhất của ảnh khắc chính là màu gỗ, màu tối nhất là vết cháy đậm nhất mà gỗ chịu được trước khi thành than. Khoảng giữa hai màu đó hẹp hơn nhiều so với màn hình. Vì thế ảnh phải được chuẩn bị riêng: tăng tương phản, làm sáng vùng da, xử lý hạt bằng các kiểu chấm (dithering). Bài về chuẩn bị file khắc trong danh mục này nói kỹ phần đó.
Chọn ảnh có ánh sáng rõ một hướng, nền đơn giản, khuôn mặt chiếm phần lớn khung. Ảnh chụp ngược sáng, ảnh nhóm đông người thường khắc ra rất kém.
Hoàn thiện sau khi khắc
- Phủ một lớp dầu gỗ hoặc sáp làm vết khắc sẫm và sâu hơn về thị giác, gỗ cũng bóng lên. Thử trên miếng thử trước vì dầu có thể làm nền gỗ sẫm theo, giảm tương phản.
- Muốn giữ màu gỗ sáng tự nhiên thì dùng lớp phủ gốc nước trong mờ.
- Đồ dùng chạm thức ăn (thớt, thìa): chọn dầu hoàn thiện ghi rõ an toàn cho thực phẩm, và nên khắc ở mặt không dùng để cắt.
Ba lỗi thường gặp
- Ảnh khắc ra một mảng đen: năng lượng quá nhiều hoặc mật độ dòng quá dày. Giảm công suất hoặc tăng tốc độ, giảm mật độ, làm sáng ảnh trước khi khắc.
- Vết khắc đậm ở góc này, nhạt ở góc kia: tấm gỗ cong, hoặc gương máy CO2 lệch, hoặc mặt bàn máy không phẳng. Kiểm tiêu điểm ở bốn góc.
- Cắt không đứt một đoạn trên ván ép: chỗ đó có cục keo hay mắt gỗ. Tăng một lượt cắt, hoặc chọn ván ép loại tốt hơn.
Câu hỏi thường gặp
Khắc laser lên gỗ nên để công suất và tốc độ bao nhiêu?
Không có con số chung, vì mỗi máy có công suất và điểm sáng khác nhau, mỗi loại gỗ phản ứng khác nhau. Cách đúng là khắc một lưới ô thử nhiều mức công suất và tốc độ trên chính tấm gỗ đó, rồi chọn ô đẹp nhất và ghi lại.
Gỗ nào khắc laser đẹp nhất cho người mới?
Gỗ sáng màu, thớ mịn, ít nhựa như bạch dương, phong, hoặc ván ép mặt bạch dương. Chúng cho vết khắc đều và tương phản rõ. Gỗ thông nhiều nhựa thường loang theo vân, hợp với nét to hơn là ảnh.
Làm sao để khắc laser gỗ không bị ám khói vàng?
Dùng thổi khí vào điểm khắc, đặt quạt hút sao cho luồng khí đi ngang mặt gỗ, và với chữ, hoa văn thì dán băng dính giấy lên mặt trước khi khắc. Sau khắc, lau nhẹ bằng khăn hơi ẩm hoặc cục tẩy.
Vì sao ảnh khắc laser lên gỗ bị đen sì?
Thường do năng lượng mỗi milimét quá lớn: công suất cao, tốc độ chậm hoặc mật độ dòng quá dày. Ảnh chưa được làm sáng và tăng tương phản trước khi khắc cũng dễ ra một mảng đen.
Có khắc laser lên thớt gỗ được không?
Được, nên khắc ở mặt không dùng để cắt hoặc ở cạnh. Hoàn thiện bằng dầu ghi rõ an toàn cho thực phẩm. Không khắc lên thớt đã ngâm tẩm hoá chất hoặc phủ sơn không rõ loại.